IdrogenoRitorno al futuro: una molecola ben nota offre possibilità del tutto nuove
Da
Dominik Stephan
8 min Tempo di lettura
L’ammoniaca è – almeno nel campo della chimica – una vecchia storia, vero? In realtà, nell’ambito della transizione verso un’economia senza combustibili fossili, questo gas sta assumendo ruoli del tutto nuovi, come sottolinea un progetto nella regione della Ruhr.
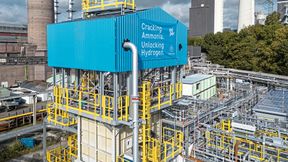
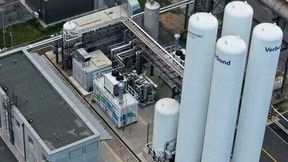
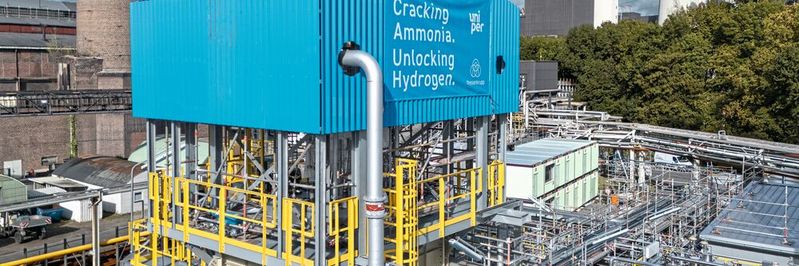
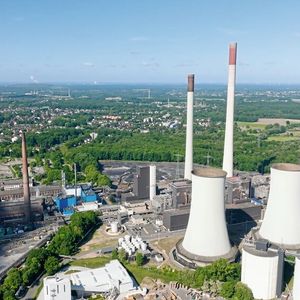
Presso lo stabilimento Uniper di Gelsenkirchen-Scholven è in fase di realizzazione un impianto dimostrativo destinato a scindere l'ammoniaca in idrogeno e azoto.
(Immagine: thyssenkrupp Uhde)
Il sintesi dell'ammoniaca è una delle reazioni che hanno segnato la storia dell'industria: Il processo Haber-Bosch ha reso possibile fissare chimicamente l’azoto presente nell’aria su larga scala. In questo modo ha gettato le basi per i fertilizzanti azotati sintetici, trasformando radicalmente l’agricoltura: oggi circa il 70-80% dell’ammoniaca prodotta a livello mondiale viene impiegata nella produzione di fertilizzanti. Senza questo impiego, sarebbe quasi impossibile garantire l’alimentazione di gran parte della popolazione mondiale. Ma anche l’industria chimica utilizza l’ammoniaca come materia prima, ad esempio come refrigerante, come materia prima per le materie plastiche e per altri composti azotati. A livello mondiale vengono prodotte ogni anno ben oltre 150 milioni di tonnellate di ammoniaca.
Nel 2026 l’attenzione si concentrerà sulla reazione inversa: l’ammoniaca dovrà essere nuovamente scissa in azoto e idrogeno – e un impianto dimostrativo presso la centrale elettrica di Uniper a Gelsenkirchen-Scholven dovrà mostrare come questo processo possa essere gestito in condizioni industriali. A differenza di quanto accadeva agli albori della chimica, l’attenzione non è rivolta all’azoto. L’idrogeno è considerato un elemento fondamentale per la decarbonizzazione dell’industria e dell’approvvigionamento energetico. Tuttavia, la sua bassa densità energetica volumetrica rende complessi il trasporto e lo stoccaggio. L’idrogeno gassoso richiede, per il trasporto, pressioni elevate o grandi volumi. L’idrogeno liquido, invece, richiede un raffreddamento a circa meno 253 gradi Celsius. Entrambe le soluzioni richiedono energia e un’infrastruttura su misura. A ciò si aggiunge il fatto che l’idrogeno può causare l’infragilimento di determinati materiali. La scelta dei materiali e la progettazione degli impianti richiedono quindi particolare attenzione.
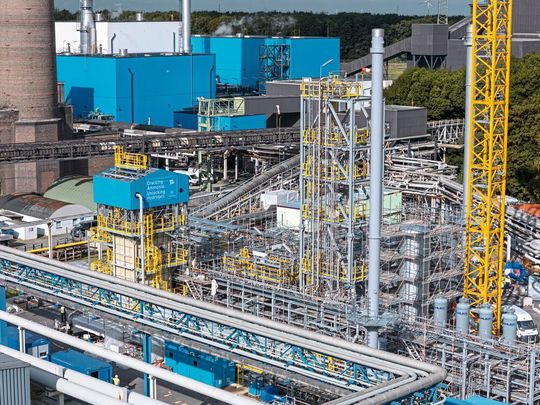
Ecco perché a Gelsenkirchen c’è movimento: nel sito della centrale elettrica Uniper di Scholven, un’enorme gru edile svetta verso il cielo tra impalcature luccicanti e ponti tubolari. Non per demolire, come è avvenuto di recente, vecchie infrastrutture della centrale, come ad esempio le torri di raffreddamento. Si tratta del futuro: su un’area aperta dove fino a pochi anni fa veniva stoccata la cenere, sta sorgendo un impianto unico nel suo genere, al centro del quale si erge una torre angolare alta diversi piani. Il segreto di questo impianto si nasconde, come spesso accade, al suo interno: per quasi tutta la lunghezza dell’edificio scendono complessivamente sette tubi di reazione in acciaio attraverso un’imponente camera di combustione. In questo modo, ne è certo il futuro gestore Uniper, si potrebbe sperimentare un elemento fondamentale di un’economia energetica post-fossile: la scissione dell’ammoniaca in azoto e idrogeno.
Smart Process Manufacturing Kongress am 21. Oktober 2026
Der Leitkongress für Digitalisierung in der Prozessindustrie
Der Smart Process Manufacturing Kongress bringt 2026 bereits zum 16. Mal die führenden Digitalisierungsköpfe der Prozessindustrie zusammen. Der Kongress präsentiert lösungs- und praxisorientierte Anwendungsbeispiele, die helfen, schneller und effizienter zu werden. Lernen Sie von und diskutieren Sie mit den Besten der Branche über Chancen und Herausforderungen der digitalen Transformation in der Prozessindustrie.
Infatti, a differenza ad esempio del metanolo, l’ammoniaca può essere ottenuta senza alcun impiego di carbonio: in questo modo è possibile una produzione completamente a impatto zero sul clima da idrogeno da elettrolisi e azoto atmosferico, una produzione completamente neutra dal punto di vista climatico. Ma a Gelsenkirchen non si è ancora arrivati a questo punto: il nuovo impianto, che nei prossimi anni dovrà testare catalizzatori e modalità operative in condizioni realistiche, sarà inizialmente alimentato con ammoniaca grigia proveniente dall’industria chimica. Il progetto, infatti, rappresenta solo la fase preliminare di un mondo dell’ammoniaca molto più vasto: se il processo darà buoni risultati, secondo i responsabili del progetto, tra pochi anni a Wilhelmshaven dovrebbero sorgere sei impianti di cracking dell’ammoniaca con una capacità di 1.200 tonnellate al giorno (dati: Uniper), sul modello dell’impianto di Gelsenkirchen.
Infatti, l’ammoniaca – a differenza dell’idrogeno – è facile da trasportare. Il gas diventa liquido già a -33 °C o a una pressione moderata compresa tra 8 e 10 bar, a differenza dell’idrogeno puro, che deve essere raffreddato fino alla temperatura estremamente bassa di -253 °C. Inoltre, l’NH3 presenta, in termini di volume, una densità energetica notevolmente superiore rispetto all’idrogeno liquido. E non solo: poiché l’ammoniaca è già oggi una delle sostanze chimiche più commercializzate al mondo, esistono già oltre 200 porti, condotte e navi cisterna progettate per la movimentazione su larga scala dell’ammoniaca. Mentre la Germania sta costruendo una rete nazionale per l’idrogeno, l’infrastruttura per l’NH3 esiste già. Naturalmente non nella misura necessaria per la defossilizzazione globale, ma comunque una catena del valore globale non dovrebbe partire da zero.
Per noi è doveroso trattare i Suoi dati personali in modo responsabile. Nella misura in cui raccogliamo dati personali che La riguardano, li trattiamo nel rispetto della normativa vigente in materia di protezione dei dati personali. Informazioni dettagliate sono disponibili nella nostra Informativa sulla protezione dei dati.
Consenso all’utilizzo di dati per finalità di marketing
Acconsento che la Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, incluse le imprese collegate ai sensi dei §§ 15 e segg. AktG, Legge tedesca sulle S.p.A. (di seguito: Vogel Communications Group,) utilizzi il mio indirizzo e-mail per l’invio di newsletter redazionali. Un elenco delle imprese facenti parte del gruppo è disponibile Qui.
I contenuti delle newsletter riguardano i prodotti e i servizi di tutte le suddette imprese, quali, ad esempio, riviste e libri specialistici, eventi e fiere nonché i relativi prodotti e servizi, offerte e servizi nel settore dei media, in formato cartaceo e digitale, come ulteriori newsletter (editoriali), concorsi a premi, campagne di lead, attività di ricerca di mercato online e offline, portali web specialistici e offerte di e-learning. Nel caso cui sia stato acquisito anche il mio numero di telefono personale, questo potrà essere utilizzato per presentarmi offerte relative ai suddetti prodotti e servizi delle imprese sopra menzionate nonché per svolgere ricerche di mercato.
Il mio consenso include altresì il trattamento del mio indirizzo e-mail e il mio numero di telefono ai fini del confronto dei dati per finalità di marketing con partner pubblicitari selezionati, come, ad esempio, LinkedIn, Google e Meta. A tal fine, Vogel Communications Group può trasmettere i suddetti dati, dopo averli sottoposti a hashing, ai partner pubblicitari che li utilizzano per verificare se sono registrato anche sulle loro piattaforme. Vogel Communications Group utilizza questa funzione per finalità di retargeting (upselling, cross-selling e fidelizzazione dei clienti), per la creazione delle cosiddette “Lookalike Audiences” ai fini dell’acquisizione di nuovi clienti e come criterio di esclusione per le campagne pubblicitarie in corso. Per maggiori informazioni consultare “Confronto dati per finalità di marketing“ nell’Informativa sulla protezione dei dati.
Nel caso in cui accedo in Internet a contenuti protetti, nei portali del Gruppo, compresi quelli delle imprese collegate ai sensi dei §§ 15 AktG, devo registrarmi fornendo ulteriori dati per poter accedere a tali contenuti. In cambio dell’accesso gratuito a tali contenuti editoriali, i miei dati possono essere utilizzati ai sensi del presente consenso per le finalità qui indicate. Ciò non si applica per il confronto dati per finalità di marketing.
Diritto di revoca
Sono consapevole di poter revocare il presente consenso in qualsiasi momento con effetto futuro. La revoca del mio consenso non pregiudica la liceità del trattamento dei
dati prima della revoca stessa. Per comunicare la revoca posso, tra l’altro, utilizzare il modulo di contatto disponibile all’indirizzo https://contact.vogel.de/it. Qualora non desideri più ricevere una singola newsletter cui mi sono abbonato, per annullare l’iscrizione posso anche cliccare sul link in calce alla stessa. Ulteriori informazioni sul mio diritto di revoca, sulle modalità per esercitarlo e sulle relative conseguenze sono disponibili nella Informativa sulla protezione dei dati, sezione Newsletter redazionali.
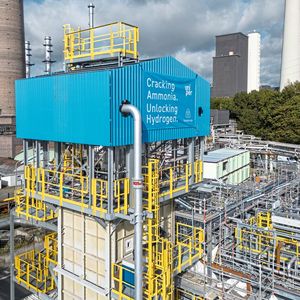
Nella zona del reattore, sette tubi d’acciaio attraversano una camera di combustione. Lì, un catalizzatore dovrebbe favorire la scissione dell’ammoniaca ad alte temperature.
(Immagine: thyssenkrupp Uhde)
Infatti, l’ammoniaca contiene circa il 17,6% di idrogeno (in termini di percentuale in massa). I produttori potrebbero generare il gas verde nelle regioni ricche di sole e vento utilizzando energia elettrica da fonti rinnovabili e successivamente combinarlo con l’azoto per ottenere ammoniaca. A tal fine verrebbe impiegato il consolidato processo Haber-Bosch. Una volta giunto a destinazione, un impianto di cracking può scomporre nuovamente l’ammoniaca nei suoi componenti: azoto e idrogeno. L’azoto proviene originariamente dall’aria e, in linea di principio, dopo il cracking può ritornarvi. Tuttavia, l’ammoniaca non deve necessariamente essere riconvertita in idrogeno. L’industria chimica la utilizza direttamente come materia prima. Sono in discussione anche altre applicazioni, ad esempio nel settore marittimo. La convenienza del cracking dipende quindi dalla capacità di un sito di impiegare al meglio l’idrogeno o l’ammoniaca.
Passi intermedi verso il futuro
A Gelsenkirchen, il gestore della centrale elettrica Uniper (precedentemente parte di E.on) e il costruttore di impianti e specialista tecnologico Thyssenkrupp Uhde prevedono una capacità di lavorazione di 28 tonnellate di ammoniaca al giorno. Da questa quantità dovrebbero derivare circa quattro tonnellate di idrogeno al giorno. L’impianto non fungerà da sito di produzione commerciale, ma servirà a fornire esperienza operativa e dati per l’ottimizzazione del processo, secondo quanto dichiarato dai responsabili del progetto.
Tra le questioni centrali, secondo i responsabili del progetto, figurano ad esempio l’attività e la durata dei diversi tipi di catalizzatori, nonché il fabbisogno termico e il comportamento dell’impianto in condizioni operative variabili. Ma anche la purezza e la qualità dell’idrogeno sono determinanti per la successiva lavorazione. L’impianto dimostrativo ha lo scopo di dimostrare come il processo possa essere integrato in modo affidabile in un contesto industriale.
Dopo la scissione catalitica, il gas prodotto contiene idrogeno e azoto, oltre a tracce di ammoniaca non completamente trasformata. Un sistema di lavaggio del gas a valle, il cosiddetto “lavatore di controllo”, deve trattenere questa ammoniaca residua prima che possa danneggiare le fasi successive del processo. Successivamente, un processo di adsorbimento a pressione alternata (PSA) separa l’idrogeno dall’azoto e prepara l’idrogeno per l’utilizzo successivo. Ciò è particolarmente importante quando l’idrogeno viene impiegato in applicazioni sensibili: le celle a combustibile, ad esempio, sono sensibili alle impurità. Anche per i clienti industriali valgono requisiti di purezza ben definiti, a seconda del processo.
Anche il trattamento dei gas di scarico rientra nella valutazione complessiva: ovviamente, occorre innanzitutto fornire calore per il processo di cracking endotermico, il che – a seconda del sistema di riscaldamento utilizzato – può generare emissioni che devono essere trattate. Pertanto, l’impronta di carbonio non può essere valutata solo sulla base della reazione chimica.
Prova generale in vista di progetti più ambiziosi
L'impianto di Scholven dovrebbe inoltre fornire esperienze utili per il progetto di Uniper terminal di importazione di idrogeno e ammoniaca a Wilhelmshaven: Lì l’azienda sta progettando un impianto che trasporterà le importazioni di ammoniaca dalle navi alla terraferma, le immagazzinerà e le trasformerà in idrogeno in loco. A regime, secondo i dati forniti dall’azienda, il sito dovrebbe essere in grado di trattare fino a 2,6 milioni di tonnellate di ammoniaca all’anno. Sono previsti fino a sei impianti di cracking, ciascuno con una capacità giornaliera di 1.200 tonnellate.
L’idrogeno prodotto dovrebbe essere immesso nella rete centrale tedesca dell’idrogeno. Uniper indica, per la fase di piena espansione, una quantità potenziale di idrogeno pari a circa 350.000 tonnellate all’anno e l’entrata in funzione all’inizio degli anni ’30 del XXI secolo. Entro tale data, l’azienda dovrà garantire, oltre alla tecnologia e alle infrastrutture, anche l’approvvigionamento di ammoniaca e la redditività dell’intero sistema.
L'impianto dimostrativo di Scholven rappresenta quindi un tassello di un progetto di catena di approvvigionamento di portata ben più ampia. Thyssenkrupp Uhde apporta la tecnologia di processo e di costruzione degli impianti, mentre Uniper mette a disposizione la sede e la propria esperienza operativa. Entrambe le aziende intendono avvalersi delle conoscenze acquisite per sviluppare ulteriormente la tecnologia in vista della realizzazione di impianti di dimensioni maggiori.
Quanta energia costa la deviazione?
L’ammoniaca può rendere l’idrogeno trasportabile su lunghe distanze. Tuttavia, anche la sintesi, la liquefazione, il trasporto e la scissione consumano energia. Se l’ammoniaca viene utilizzata direttamente a destinazione, non è necessario il cracking; se invece un acquirente necessita di idrogeno puro, occorre considerare l’intera catena di conversione. Anche la sicurezza e l’impronta climatica meritano particolare attenzione: l’ammoniaca è tossica e richiede quindi rigorose misure di protezione, monitoraggio e piani di emergenza. Per una catena di approvvigionamento rispettosa del clima è inoltre necessario utilizzare idrogeno da fonti rinnovabili. L’impianto di cracking di Gelsenkirchen dovrebbe contribuire a rispondere a queste domande sulla base dell’esperienza operativa. Verranno testati non solo il reattore e il catalizzatore, ma anche l’approvvigionamento termico, la depurazione dei gas e l’integrazione dell’impianto. Solo tali dati mostreranno quanto il processo possa essere gestito in modo affidabile ed efficiente nella quotidianità industriale.
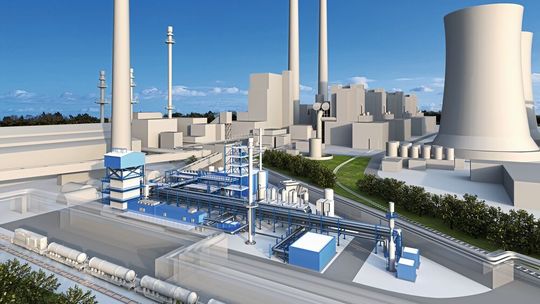
Uniper e thyssenkrupp Uhde stanno testando il processo a Scholven in condizioni industriali. I dati operativi raccolti serviranno a supportare la progettazione di impianti di dimensioni maggiori.
(Immagine: thyssenkrupp Uhde)
Più di cento anni fa, la sintesi dell’ammoniaca ha reso l’azoto presente nell’aria disponibile per l’industria. A Scholven si sta ora sperimentando il processo inverso. Se la scissione dell’ammoniaca potrà assumere un ruolo altrettanto importante per l’economia dell’idrogeno non dipende solo dal reattore. Fattori determinanti sono i costi, il fabbisogno energetico, la sicurezza e la disponibilità di ammoniaca da fonti rinnovabili. La vecchia materia prima potrebbe così diventare il vettore di trasporto di una nuova economia energetica.
Trasporto dell’idrogeno: le opzioni principali
Idrogeno gassoso: trasporto tramite condotte o in serbatoi a pressione. Le condotte sono particolarmente adatte per grandi quantità e per un approvvigionamento continuo.
Idrogeno liquido: la liquefazione consente il trasporto di grandi quantità, ad esempio via nave. A tal fine, l’idrogeno deve essere raffreddato a circa meno 253 gradi Celsius.
Ammoniaca: lega chimicamente l’idrogeno e può essere liquefatta con relativa facilità. Per ottenere idrogeno puro, nella maggior parte dei casi deve essere nuovamente scissa una volta giunta a destinazione.
Metanolo: può trasportare idrogeno sotto forma di composto chimico e si avvale di una rete logistica già consolidata. Il recupero richiede una trasformazione; l’impronta di carbonio dipende anche dalla fonte di carbonio.
LOHC: I vettori organici liquidi assorbono l’idrogeno e lo rilasciano una volta giunti a destinazione. Ciò facilita lo stoccaggio e il trasporto, ma richiede energia aggiuntiva per il recupero.
Utilizzo diretto: l’ammoniaca e il metanolo possono fungere essi stessi da materie prime o fonti energetiche. In tal caso non è necessaria la riconversione in idrogeno.